
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-17 Origine: Sito


I tempi di inattività non pianificati nella produzione continua comportano sempre sanzioni finanziarie a cascata. Improvvisi cali di pressione interrompono istantaneamente le linee di produzione. Sprecano preziose materie prime e costose ore di lavoro inattive. Dobbiamo passare da una configurazione reattiva a singolo punto di guasto a un’architettura adeguatamente ottimizzata e con rischi mitigati. Vuoi ottenere questa affidabilità senza capitalizzare eccessivamente su apparecchiature non necessarie. Affidarsi a un'infrastruttura fragile mette a repentaglio l'intera attività. Un approccio resiliente isola le vulnerabilità prima che si manifestino.
Questa guida tratta la valutazione del reale rischio operativo e la selezione di architetture di backup precise. Esploreremo come integrare perfettamente i controlli moderni. Imparerai strategie attuabili per gestire i costi del ciclo di vita per operazioni su scala aziendale. I dispositivi di sicurezza adeguatamente progettati mantengono la produzione in funzione in qualsiasi condizione. La tua struttura merita un'infrastruttura progettata per la massima stabilità.
Non è possibile progettare una rete di sicurezza efficace senza comprendere i pericoli specifici a cui va incontro il vostro impianto. La maggior parte delle strutture fraintende le proprie reali vulnerabilità. Acquistano semplicemente un altro compressore e presumono che i loro problemi siano risolti. Questo approccio ristretto lascia enormi lacune nella sicurezza operativa. Dobbiamo mappare le realtà finanziarie e i colli di bottiglia meccanici nell'intera rete pneumatica.
Il calcolo del costo reale della perdita d'aria costituisce la tua base finanziaria. È necessario quantificare accuratamente le spese orarie relative ai tempi di inattività. Considerare i costi diretti della manodopera durante i periodi di inattività. Aggiungere sulla riga il valore dei materiali di scarto. Tieni conto dei costosi ritardi di avvio. Confrontare queste cifre cumulative con il prezzo annualizzato di a compressore d'aria di riserva . I gestori degli stabilimenti spesso sottovalutano drasticamente i tempi di riavvio. Una caduta di pressione di dieci minuti potrebbe richiedere un ripristino della macchina di due ore. Quantificare questi numeri esatti giustifica il tuo investimento di capitale. Una volta che conosci la penalità oraria per il tempo di inattività, l'approvazione del budget diventa semplice.
Duplicare il compressore principale raramente è sufficiente. La vulnerabilità del sistema si estende ben oltre la fase di generazione dell’aria. È necessario identificare ogni singolo punto di guasto (SPOF) nella sala meccanica. Se i componenti a valle ostacolano il flusso d'aria, il compressore secondario rimane inutilizzabile durante una crisi. Prestare molta attenzione a queste aree critiche:
È necessario definire criteri ingegneristici rigorosi per i vostri sistemi fail-safe. Stabilisci soglie di pressione minime accettabili per la tua struttura. Determinare il PSI più basso in assoluto richiesto per mantenere in linea i macchinari pneumatici critici. Successivamente, definire i tempi di ripristino massimi consentiti. Quando l'unità primaria scatta, quanto velocemente deve impegnarsi l'unità secondaria? UN la fornitura continua di aria richiede un rilevamento rapido e automatizzato. Se la pressione scende al di sotto della soglia critica prima che il backup si avvii, si verifica comunque un arresto. Mappare questi parametri soglia prima di acquistare nuovi macchinari.
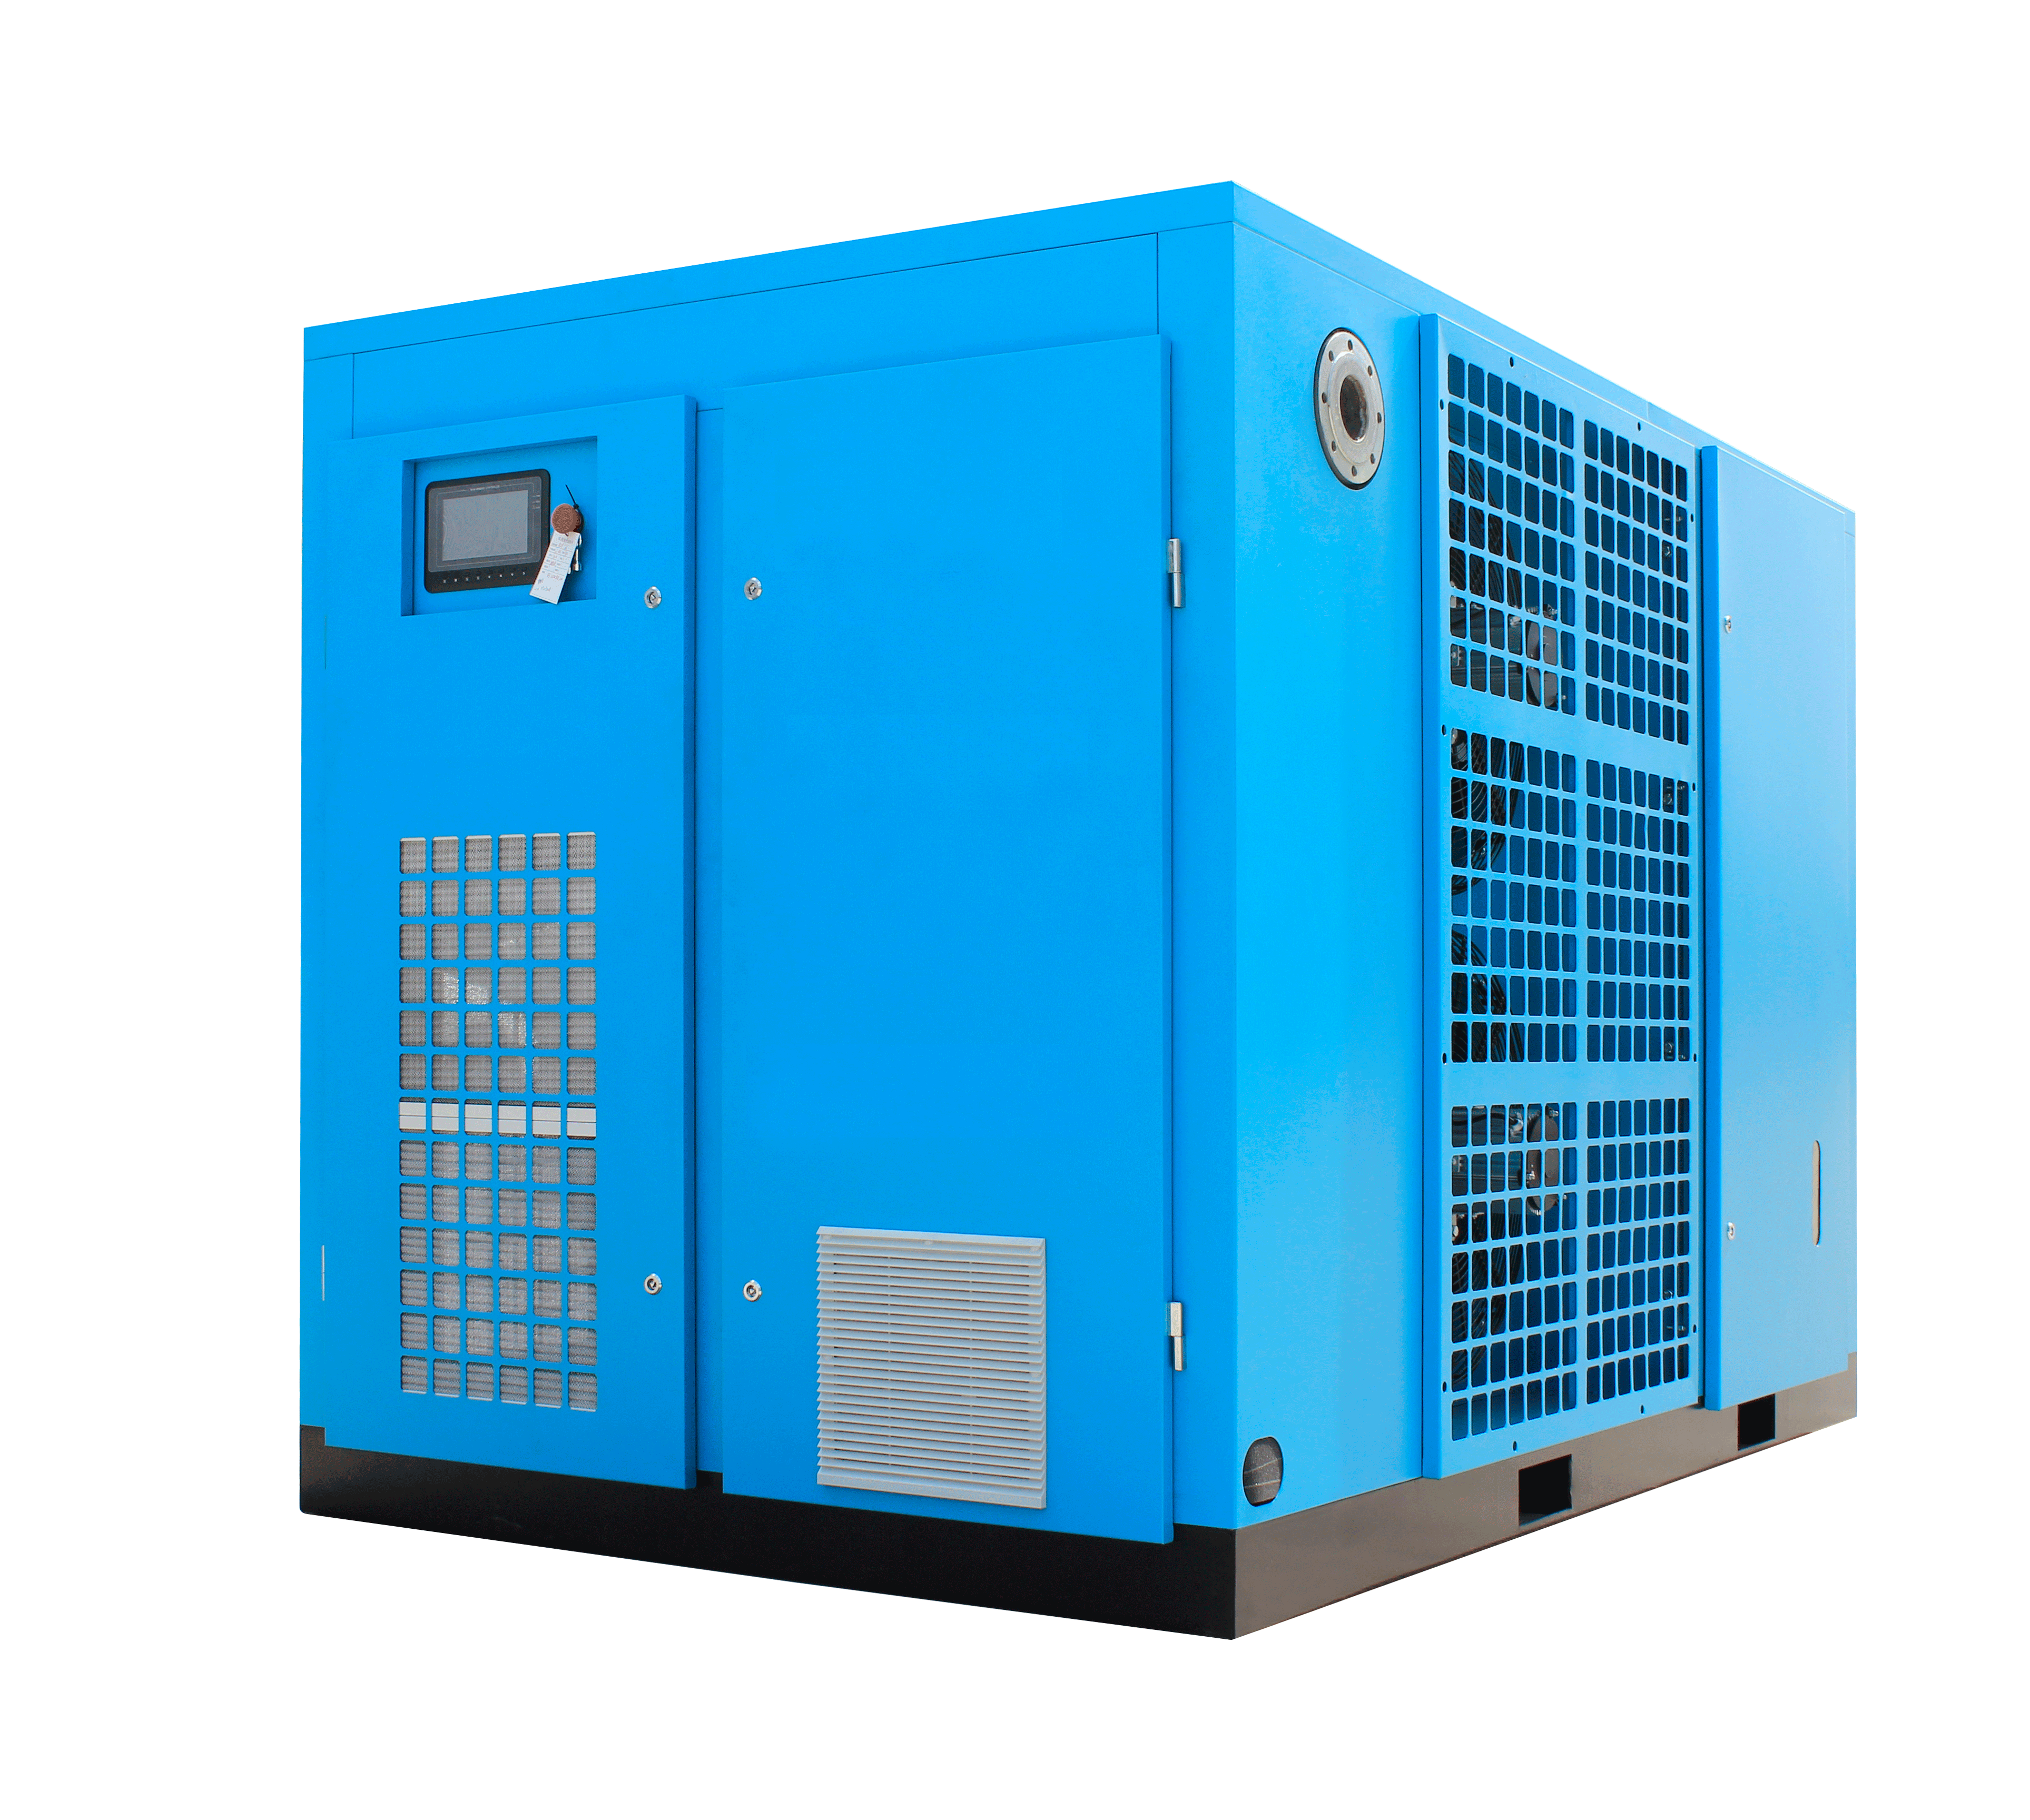
La selezione del layout di backup corretto determina l'affidabilità del sistema e l'efficienza del capitale. Le strutture operano con diversi profili di carico e vincoli di bilancio. È necessario abbinare l'architettura alle vostre specifiche esigenze di produzione. Classifichiamo queste strategie in tre livelli distinti.
Grafico comparativo dell'architettura di ridondanza
| Tipo di architettura | Concetto primario | Più adatto per | CAPEX iniziale |
|---|---|---|---|
| Ridondanza al 100%. | Due sistemi a piena capacità di dimensioni identiche. | Produzione continua ad alto rischio (farmaceutica, vetro). | Più alto |
| N+1 (condivisione del carico) | Più unità più piccole + una di riserva di uguali dimensioni. | Profili di carico variabili, strutture efficienti in termini di capitale. | Moderare |
| Carico critico | Backup dimensionato solo per zone mission-critical. | Strutture a budget limitato con linee segmentate. | Il più basso |
Il modello di ridondanza al 100% è l’approccio più semplice. Installi due sistemi di uguali dimensioni. Ciascun sistema gestisce in modo indipendente il 100% della domanda di picco dell'impianto. Questa configurazione funziona meglio per la produzione continua ad alto rischio. Settori come quello farmaceutico, della fabbricazione di semiconduttori e della produzione di vetro richiedono questo livello di protezione. In questi settori è obbligatorio avere perdite di carico pari a zero. Un singolo fallimento rovina milioni di dollari di prodotto.
Tuttavia, questa strategia comporta notevoli avvertenze. Richiede la più alta spesa in conto capitale iniziale. Stai essenzialmente acquistando il doppio della capacità richiesta. Presenta inoltre un elevato potenziale di sottoutilizzo. Se non si ruota regolarmente il backup, si deteriora durante il periodo di inattività. È necessario applicare rigorosi protocolli di rotazione per proteggere questo investimento.
La ridondanza N+1 offre un'alternativa bilanciata e altamente efficiente. Invece di un backup massiccio, dividi la domanda totale su più unità più piccole. Quindi aggiungi un'unità aggiuntiva di uguali dimensioni. Ad esempio, se hai bisogno di 100 HP di aria, installi tre compressori da 50 HP. Due unità trasportano il carico principale, mentre la terza funge da riserva.
Questo approccio brilla per profili di carico altamente variabili. Le strutture che cercano di bilanciare l’efficienza del capitale con l’affidabilità preferiscono questo metodo. Implementazione corretta la ridondanza del compressore in questo modo consente di risparmiare denaro notevole. Tuttavia, N+1 richiede più spazio nel locale tecnico. Richiede inoltre collettori di tubazioni sofisticati rispetto a una singola unità di grandi dimensioni.
La ridondanza parziale si concentra interamente sul triage. Si dimensiona il sistema di backup in modo da supportare solo le operazioni mission-critical. Durante un'emergenza, le linee non essenziali vengono interrotte in modo sicuro. L'aria rimanente viene diretta esclusivamente ai macchinari prioritari. Questa strategia si adatta alle strutture con rigidi vincoli di budget. Funziona bene se hai zone di produzione facilmente segmentate.
Questa configurazione introduce complessità ingegneristiche. Sono necessarie valvole di isolamento automatizzate installate in tutto l'impianto. Preciso la progettazione del sistema d'aria di fabbrica diventa fondamentale in questo caso. Le tubazioni devono deviare rapidamente l'aria verso le zone prioritarie durante un guasto primario. Senza valvole automatizzate, le zone non essenziali ruberanno aria a quelle critiche.
Avere un compressore di riserva seduto in un angolo non è ridondanza. La vera ridondanza richiede intelligenza automatizzata. Quando la fonte d'aria primaria viene a mancare, gli operatori umani non possono reagire abbastanza velocemente. Le cadute di pressione si verificano in pochi secondi. Sono necessari sistemi di controllo integrati per gestire la transizione in modo impeccabile.
I moderni controlli di sequenziamento eliminano completamente l'intervento manuale. I controller principali monitorano costantemente la pressione della linea utilizzando trasduttori sensibili. Riconoscono automaticamente il decadimento della pressione nel millisecondo in cui inizia. Una volta rilevato un guasto, il controller attiva immediatamente l'unità di backup. Questa risposta rapida impedisce alle linee di produzione di morire di fame d’aria. Senza un controller principale, gli operatori devono correre fisicamente nella sala compressori, azionare gli interruttori e aprire le valvole. Quando ci riescono, la linea di produzione è già andata in crash.
Non è possibile lasciare l'attrezzatura di backup inattiva. Chiamiamo questi backup 'obsoleti' e rappresentano un enorme rischio operativo. È necessario stabilire programmi rigorosi di rotazione lead/lag. Il controller principale gestisce questa operazione scambiando automaticamente i ruoli primario e standby. Garantire che la macchina in standby accumuli ore di funzionamento non è negoziabile. Il funzionamento regolare previene il degrado della tenuta interna. Evapora l'accumulo di umidità all'interno del gruppo vite. Inoltre mantiene i cuscinetti del motore lubrificati e funzionali. Se una macchina resta ferma per sei mesi, probabilmente si guasterà nel momento in cui ne avrai effettivamente bisogno.
L'integrazione degli azionamenti a velocità variabile (VSD) migliora in modo significativo qualsiasi configurazione ridondante. Il posizionamento strategico dei VSD ottimizza il consumo energetico. Consigliamo di utilizzare un'unità VSD come macchina di rifinitura principale. Il VSD aumenta e diminuisce per adattarsi perfettamente alle fluttuazioni della domanda. Potrai quindi utilizzare unità a velocità fissa per il carico di base e il backup. Questo approccio ibrido garantisce un eccellente risparmio energetico. Il controller principale coordina il VSD e le unità a velocità fissa, garantendo trasferimenti fluidi durante picchi di carico o guasti alle apparecchiature.
Proteggere la tua struttura non richiede assegni in bianco. Puoi costruire un sistema altamente resiliente sistema di aria compressa industriale in modo responsabile. La chiave sta nella misurazione precisa e negli acquisti strategici. L’ingegneria eccessiva spreca capitale, mentre l’ingegneria insufficiente provoca il disastro. Ci concentriamo sul dimensionamento basato sui dati e su programmi di manutenzione intelligenti.
Affidarsi ai vecchi dati di targa è estremamente pericoloso. Solo perché il tuo vecchio compressore dice 150 HP non significa che usi effettivamente 150 HP. È necessario mappare i profili CFM (piedi cubi al minuto) effettivi prima di specificare nuove apparecchiature. Consigliamo vivamente un audit strutturato dell'aria compressa.
Seguire questi passaggi per un controllo accurato della registrazione dei dati:
Questo processo ti impedisce di acquistare macchinari sovradimensionati e inutilmente costosi.
È necessario bilanciare le spese in conto capitale iniziali (CAPEX) con le spese operative (OPEX). Il prezzo di acquisto delle apparecchiature di backup è solo una parte dell'equazione. È necessario considerare il risparmio energetico a lungo termine di un sistema multi-compressore ben orchestrato. Inizialmente acquistare macchine di backup più economiche e inefficienti potrebbe sembrare intelligente. Tuttavia, se vengono eseguiti frequentemente durante le rotazioni, il loro elevato assorbimento di energia prosciuga rapidamente il tuo budget. Investire anticipatamente in modo leggermente maggiore in moduli N+1 efficienti garantisce una migliore efficienza operativa per tutta la durata di vita dell'apparecchiatura.
La pianificazione intelligente della manutenzione consente di risparmiare migliaia di dollari ogni anno. È necessario strutturare gli intervalli di manutenzione in modo strategico. I sistemi primario e di backup non devono mai essere disattivati contemporaneamente per la manutenzione preventiva. Un controller principale aiuta a tenere traccia con precisione delle ore di funzionamento di ciascuna unità. Coordinati con i tuoi tecnici dell'assistenza per scaglionare i cambi dell'olio, le sostituzioni dei filtri e l'ingrassaggio dei cuscinetti. Quando l'unità A è offline per il cambio dell'olio, l'unità B trasporta l'impianto in sicurezza. Questo allineamento garantisce il mantenimento del 100% di operatività della produzione anche durante le revisioni più importanti.
Trasformare il piano di licenziamento dalla carta alla realtà richiede un'attenta gestione del progetto. Hai definito i tuoi rischi e scelto la tua architettura. Ora è necessario valutare i vincoli fisici e selezionare i giusti partner di assistenza. L’esecuzione è importante quanto il progetto iniziale.
L'aggiunta di ulteriori macchinari mette a dura prova l'infrastruttura esistente. È necessario valutare prima la capacità di carico elettrico. Il pannello degli interruttori principali è in grado di gestire l'assorbimento di corrente di avvio di un compressore aggiuntivo? Successivamente, calcola i tuoi requisiti di ventilazione. I compressori generano enormi quantità di calore. Se la tua sala meccanica non dispone di aspiratori adeguati, la nuova apparecchiatura si surriscalderà e si spegnerà. Infine, misura la tua impronta fisica. Assicurarsi di avere spazio sufficiente attorno a tutte le macchine per l'accesso per la manutenzione. Comprimere le apparecchiature negli angoli più stretti viola i codici di sicurezza e frustra i tecnici.
Un sistema di backup è affidabile tanto quanto lo è la rete di servizi che lo mantiene. È necessario esaminare attentamente gli accordi sul livello di servizio (SLA) del fornitore. Fai domande difficili durante la fase di approvvigionamento. Quali sono i tempi di risposta alle emergenze garantiti? Conservano le parti di ricambio critiche presso una filiale locale o le spediscono dall'estero? Dovresti anche negoziare le clausole per il noleggio dell'attrezzatura. Se la tua unità primaria subisce un guasto catastrofico, il venditore fornirà un compressore diesel temporaneo? Richiedere garanzie scritte per questi parametri di servizio.
Inizia avviando oggi stesso una valutazione formale della domanda d’aria. Non indovinare i requisiti del flusso d'aria. Assumi un revisore indipendente, se necessario. Una volta in possesso di dati di flusso accurati, inizia a redigere le specifiche tecniche. Creare una richiesta di proposta (RFP) dettagliata. Includi le soglie di pressione richieste, i tempi di ripristino massimi e l'architettura di ridondanza specifica (come N+1). Distribuisci questa RFP a più fornitori qualificati. Costringili a competere in base ai tuoi rigorosi standard ingegneristici, non solo al prezzo di acquisto.
La ridondanza del compressore è una disciplina ingegneristica rigorosa, non un semplice acquisto di apparecchiature. Investire denaro in macchinari aggiuntivi senza una strategia coesa lascia pericolose lacune nella linea di produzione. È necessario considerare la rete pneumatica come un'utilità integrata e cruciale. La mappatura attenta dei singoli punti di errore garantisce che il backup funzioni effettivamente quando necessario.
Allineare l'architettura di ridondanza al rischio di produzione effettivo protegge i profitti. Garantisce tempi di attività continui preservando il capitale per altri aggiornamenti di fabbrica. Non aspettare un guasto meccanico catastrofico per testare la tua configurazione attuale. Consigliamo vivamente di pianificare immediatamente un audit di sistema indipendente. Analizza le tue attuali vulnerabilità, registra i dati di flusso reali e stabilisci le soglie di rischio prima di richiedere un preventivo a un singolo fornitore. La progettazione proattiva è l'unico modo per garantire un funzionamento veramente a prova di guasto.
R: Sì. Un compressore di riserva non trattato contaminerà immediatamente una linea di produzione pulita. L'umidità e le particelle bypassano i filtri primari durante un failover. È necessario installare componenti ridondanti per il trattamento dell'aria. Duplica i tuoi essiccatori e la filtrazione in linea. Ciò garantisce il mantenimento di rigorosi standard di qualità ISO. Senza questi componenti di trattamento adeguati, l'aria di emergenza rovina le apparecchiature pneumatiche sensibili. Non lasciare che il tuo sistema di sicurezza diventi una fonte di contaminazione.
R: Dipende strettamente dalla strategia scelta. Un sistema di backup completo al 100% richiede una macchina di dimensioni identiche. Tuttavia, un'architettura N+1 utilizza più unità più piccole. In questo caso è sufficiente che l'unità di riserva corrisponda alle dimensioni di un compressore modulare. Valuta la domanda minima del tuo impianto durante le operazioni critiche. Se le linee non essenziali vengono interrotte durante un'emergenza, è sufficiente un backup più piccolo. Dimensionare l'apparecchiatura di standby in base al flusso d'aria richiesto nel caso peggiore.
R: È necessario ruotare regolarmente l'attrezzatura di backup. Consigliamo di alternare i ruoli di lead e lag settimanalmente o bisettimanalmente. La guida tecnica standard impone questa rotazione automatizzata. Il funzionamento della macchina in standby uniforma l'usura meccanica di tutta la flotta. Evapora l'umidità interna all'interno del blocco compressore. Il funzionamento frequente impedisce alle guarnizioni di seccarsi e deteriorarsi. I moderni controller master gestiscono automaticamente questo programma di rotazione. Non lasciare mai un backup inattivo per mesi.


